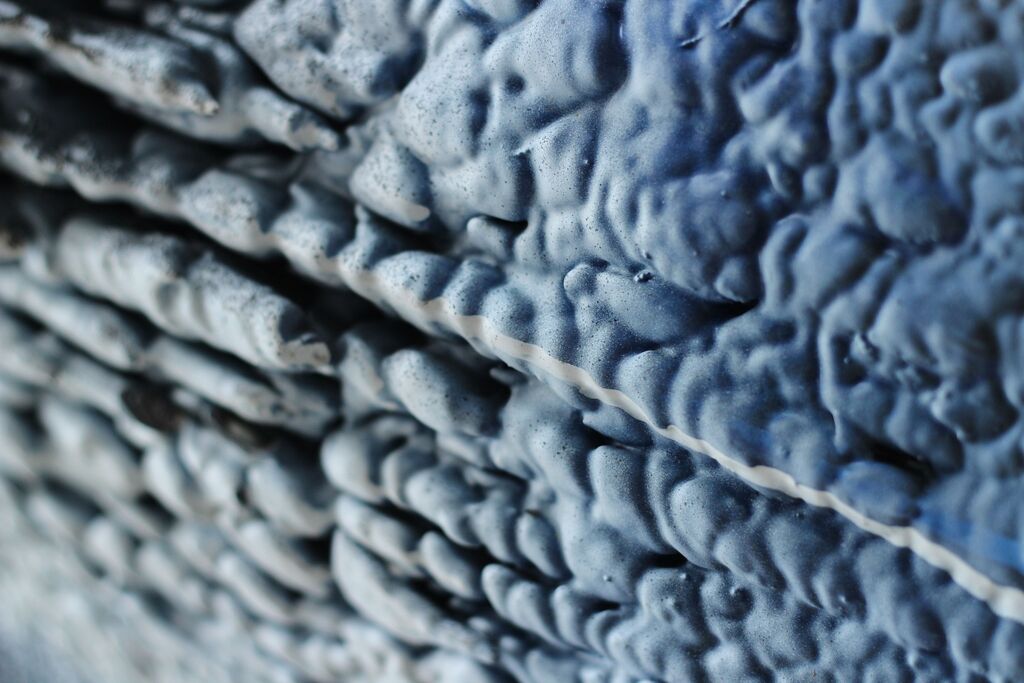
Eliminar el ringing impresion 3D (también conocido como ghosting o reverberación) es fundamental para conseguir acabados superficiales limpios en tus piezas. Si al terminar una impresión ves unas ondas finas que se repiten justo después de una esquina, de una letra en relieve o de un agujero, como si el borde dejara un eco en la pared, estás ante un problema de vibración. La impresora frena y cambia de dirección tan rápido que el cabezal o la cama siguen oscilando un instante, dejando esa marca en el plástico.
Lo bueno es que casi siempre se corrige con ajustes baratos, y conviene hacerlos en un orden concreto, porque los ajustes avanzados no compensan una máquina floja.
Cómo reconocerlo y cómo no confundirlo
El ringing aparece como ondas paralelas que siguen a un borde afilado y se van apagando poco a poco. Una guía de Siraya propone un truco para verlo mejor: iluminar la pared con una linterna en ángulo rasante, porque las ondas se notan más con luz lateral. Es más visible en piezas con texto grabado o en relieve y en modelos con muchos cambios bruscos de dirección.
Conviene separarlo de otros defectos. El layer shifting es un desplazamiento de capas, con escalones que desplazan toda la pieza, y tiene causas distintas; está explicado en layer shifting (capas desplazadas). Otro defecto que se confunde con el ringing son las rayas verticales finas que algunas guías llaman VFA, que dependen de los motores y del movimiento y suelen tener soluciones propias de cada impresora. Una guía de All3DP recomienda descartar primero esas otras causas, como el backlash, la subextrusión o problemas de filamento, antes de dar por hecho que es ringing. Si además notas golpes o chirridos al imprimir, la guía de ruidos extraños en la impresora 3D te ayuda a localizar de dónde vienen.
Qué lo provoca
Las guías consultadas coinciden en que casi todo se reduce a vibración y a lo bien que la máquina la controla. Los desencadenantes que más se repiten son velocidades y aceleraciones demasiado altas, correas flojas en X o Y, un marco o tornillos sueltos, una base inestable, un cabezal pesado y la resonancia propia de los motores.
Para entenderlo sirve una imagen sencilla: a más velocidad, más inercia, y los cambios bruscos de dirección convierten esa inercia en una sacudida. Si la estructura tiene holguras, la sacudida dura más y la onda se marca más.
Un orden de ajuste, de lo más barato a lo más técnico
- Revisa la mecánica. Es el primer paso en casi todas las guías, y una de ellas lo resume así: una máquina bien tensada con una aceleración razonable da mejor resultado que el input shaping sobre una máquina floja. Aprieta tornillos y poleas del marco y de los ejes.
- Ajusta la tensión de las correas. Prusa propone pulsar la correa como una cuerda de guitarra y escuchar un tono grave. Otra guía da como referencia una nota limpia entre 85 y 110 Hz en las correas GT2 de 6 mm, aunque es un dato de una sola fuente. En las impresoras de Prusa con autotest, el valor de tensión que muestra el menú sube cuando la correa está más floja. Una guía avisa de no pasarse apretando, porque una tensión excesiva fuerza los motores.
- Baja velocidad, aceleración y jerk. Es el cambio más rápido y eficaz según varias guías. Los números varían mucho entre fuentes: unas hablan de 40 a 60 mm/s y de 500 a 1.500 mm/s² de aceleración, otra de 500 a 1.000 mm/s², y una guía pensada para máquinas modernas prueba desde 1.500 hasta 8.000 mm/s². [Inferencia] La diferencia probablemente viene del tipo de impresora, así que lo útil es una torre de aceleración con tu máquina, en lugar de copiar una cifra.
- Aplica la aceleración reducida solo a la pared exterior. Si tu laminador lo permite, bajar la aceleración solo en el perímetro exterior suele costar menos tiempo que bajarla en toda la pieza, según una de las guías.
- Activa el input shaping si tu máquina lo tiene.
- Revisa el peso y la base. Una mesa firme o unos amortiguadores de goma pueden ayudar. Si el cabezal es pesado, aligerarlo y sujetar bien los cables también reduce la inercia.
Input shaping: qué hace y dónde se activa
El input shaping, o compensación de resonancias, es un algoritmo del firmware que anticipa la vibración y modifica el perfil de velocidad para cancelarla. Según una guía, en las Bambu Lab se calibra de forma automática, en las Prusa MK4 y Core One también, y en Klipper se lanza con el comando SHAPER_CALIBRATE. Otra guía indica que también existe en versiones recientes de Marlin.
Tiene un límite que repiten varias fuentes: no corrige una correa floja ni un marco flexible, y con una aceleración muy alta o una mesa inestable el ringing puede seguir apareciendo. Después de calibrarlo, lo normal es ajustar la aceleración del laminador al valor que da la máquina.
Mantenimiento que ayuda
Un carro que se desliza con holgura o con fricción desigual también contribuye. Una guía de Siraya recomienda limpiar y lubricar guías y husillos cada 200 a 300 horas de impresión, y en cómo lubricar correctamente los ejes de tu impresora 3D tienes el paso a paso.
Cuándo parar de ajustar
Si has tensado las correas, bajado aceleración y velocidad y probado el input shaping, y las ondas siguen igual, es probable que sea otro defecto o un límite del propio diseño de la impresora. Un usuario en un foro de Prusa cuenta justo ese caso: probó velocidad, aceleración, otra superficie y la tensión de la correa Y sin resultado. En esos casos, lo razonable es aislar el problema con una pieza de prueba y preguntar en la comunidad de tu modelo.
Nota final: qué parte de esta guía conviene contrastar
Esta guía no se basa en pruebas propias. Las recomendaciones proceden de guías y blogs de terceros y de la base de conocimiento de Prusa, de la que solo pude leer fragmentos. Las cifras de velocidad, aceleración y frecuencia de correa discrepan entre fuentes y dependen de cada impresora, así que son orientativas. La lista de impresoras con input shaping automático sale de una sola guía y puede haber cambiado. Prueba siempre con una pieza pequeña antes de aplicar un ajuste a una impresión larga.