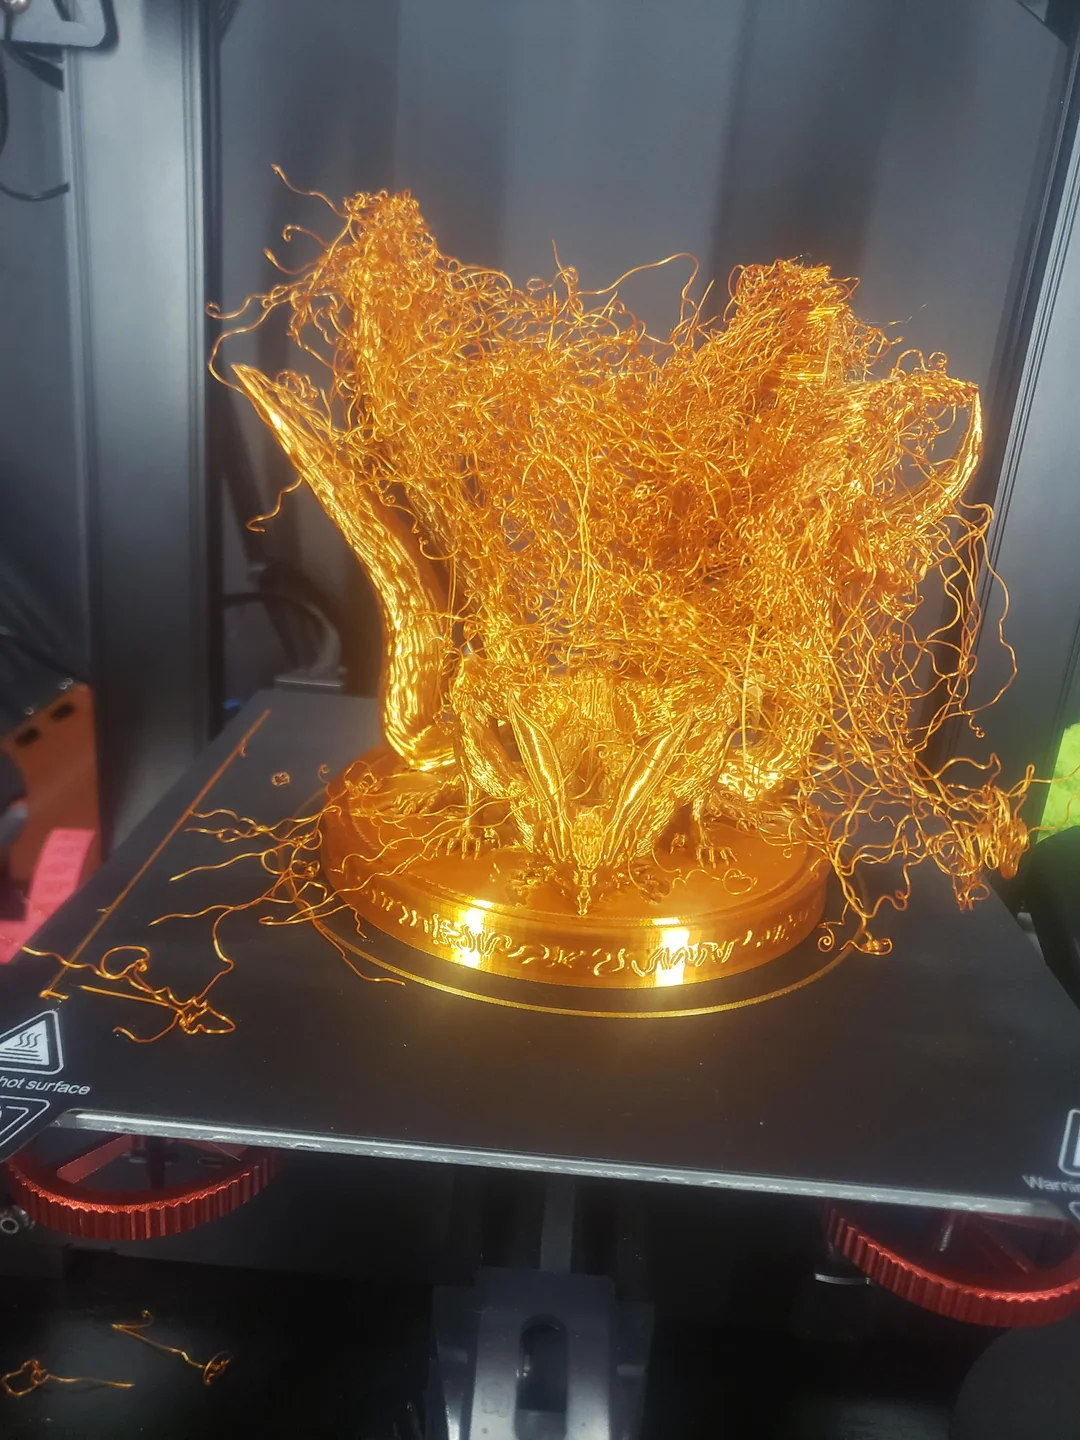
Cuando algo sale mal en una impresión, lo normal no es pensar «esto es stringing» es pensar «¿por qué tiene esta pieza pelillos raros por todas partes?». Si necesitas identificar errores impresion 3d por foto o por el aspecto visual de la pieza, esta guía está pensada justo para ese momento: describe el aspecto visual de cada fallo común para que puedas reconocerlo aunque no conozcas todavía su nombre técnico, y una vez identificado, te lleva directo a la causa y a la solución.
«Mi pieza tiene hilos o pelillos finos entre las partes»
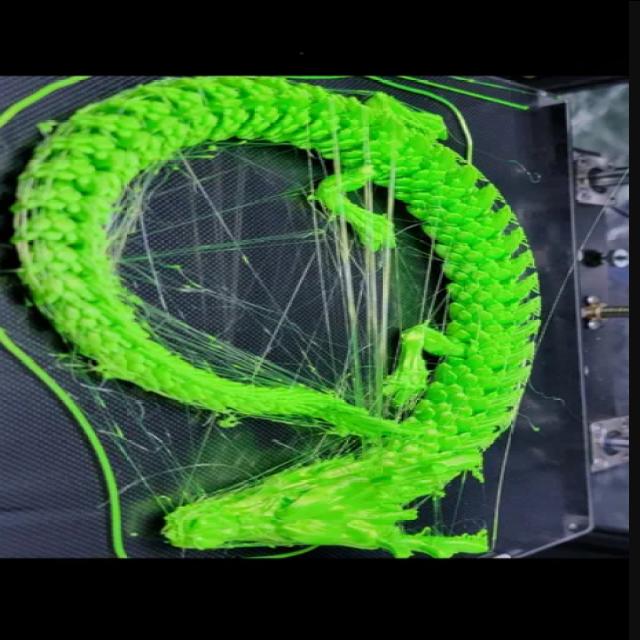
Esto se llama stringing. Aparece cuando el extrusor deja escapar un hilo fino de material fundido mientras se desplaza de una zona a otra de la pieza, en lugar de retenerlo dentro de la boquilla. Las causas más habituales son una temperatura de impresión demasiado alta para el material, o una retracción mal ajustada (poca distancia o poca velocidad de retracción). La solución suele empezar por bajar la temperatura en pasos de 5 °C y, si no es suficiente, ajustar los valores de retracción en el slicer.
«Las esquinas de mi pieza se levantan y se curvan hacia arriba»
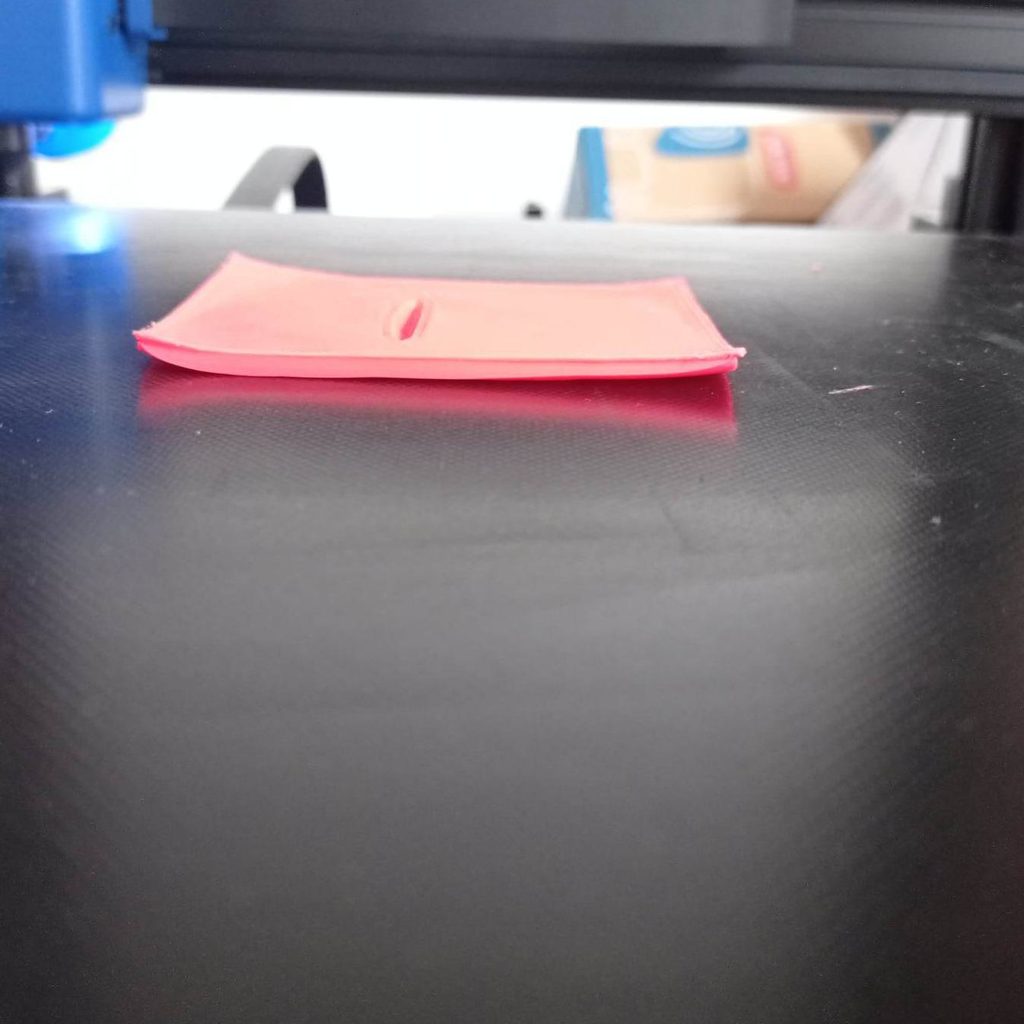
Este es el clásico warping. Ocurre cuando el material se contrae de forma desigual al enfriarse, tirando de las esquinas hacia arriba y despegándolas de la cama. Es especialmente común con materiales como el ABS, más sensible a los cambios de temperatura, pero también puede pasar con PLA en piezas grandes o en habitaciones con corrientes de aire. Mejorar la adherencia inicial (superficie limpia, temperatura de cama adecuada) y evitar corrientes de aire directas sobre la impresora son los primeros pasos para solucionarlo.
«Veo una capa que está desplazada respecto a las demás, como si la pieza se hubiera movido»
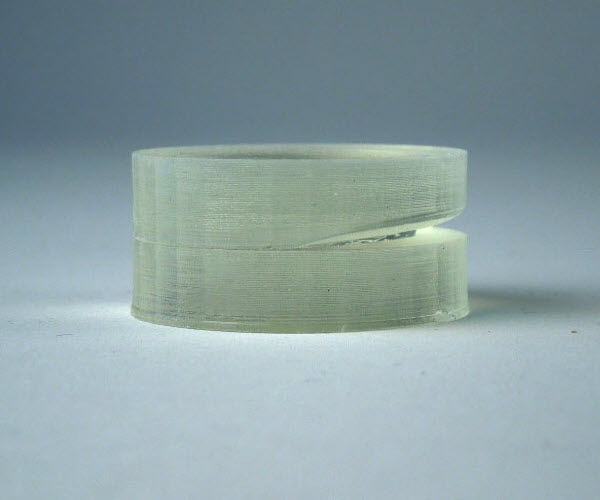
Esto es layer shifting (capas desplazadas), y a diferencia de los dos anteriores, normalmente no es un problema de temperatura ni de material: es mecánico. Las causas más habituales son una correa floja, un obstáculo físico que ha frenado el movimiento del cabezal a mitad de impresión, o una velocidad de impresión demasiado alta para la inercia de la máquina. Revisar la tensión de las correas y comprobar que no hay nada obstruyendo el recorrido de los ejes es el primer paso de diagnóstico.
«La base de mi pieza es más ancha que el resto, como un pequeño escalón»

Se conoce como elephant foot, y aparece por el peso de las capas superiores presionando sobre las primeras capas, todavía blandas por el calor de la cama. Es más frecuente cuanto más caliente está la cama y cuanto más pesada es la pieza. Reducir ligeramente la temperatura de la cama para las primeras capas, o activar una función de compensación de elephant foot si tu slicer la incluye, suele resolverlo.
«La superficie de mi pieza tiene ondulaciones repetidas, como pequeñas olas»
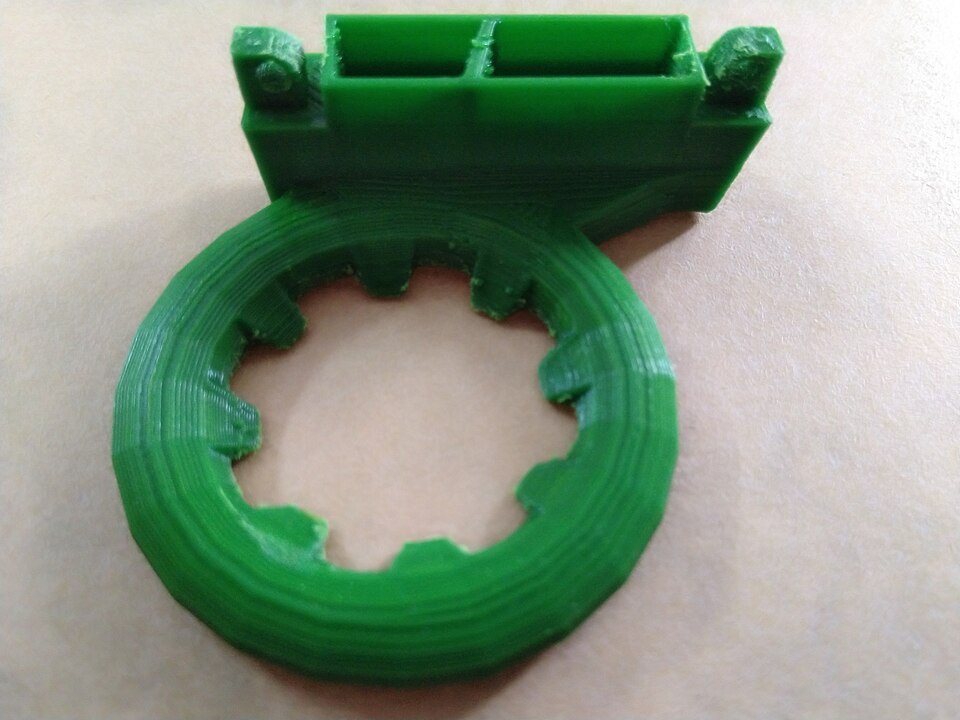
Esto se llama ringing o ghosting, y es un síntoma mecánico: aparece por vibraciones de la impresora al cambiar bruscamente de dirección, que se transmiten a la superficie de la pieza en forma de ondulaciones repetidas. Reducir la velocidad y la aceleración de impresión suele reducirlo de forma directa; en impresoras más avanzadas, activar funciones de compensación de vibración es la solución más efectiva.
«Mi pieza suena hueca o se rompe con facilidad, aunque por fuera se ve bien»
Esto suele apuntar a sub-extrusión o a un porcentaje de relleno demasiado bajo para el uso que le vas a dar a la pieza. Si el problema es de sub-extrusión, normalmente hace falta revisar la calibración de e-steps o comprobar si hay un atasco parcial en la boquilla. Si simplemente el relleno era bajo para una pieza que necesita resistencia, la solución es tan sencilla como subir el porcentaje de infill en el siguiente intento.
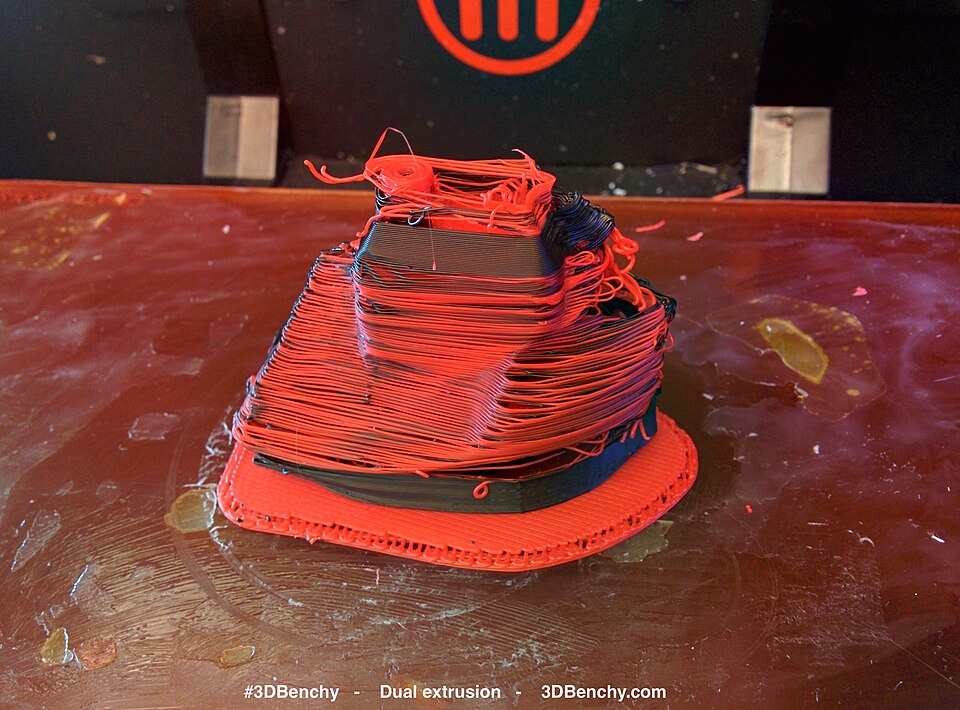
«La primera capa no se pega a la cama, o se despega en cuanto empieza a imprimir»
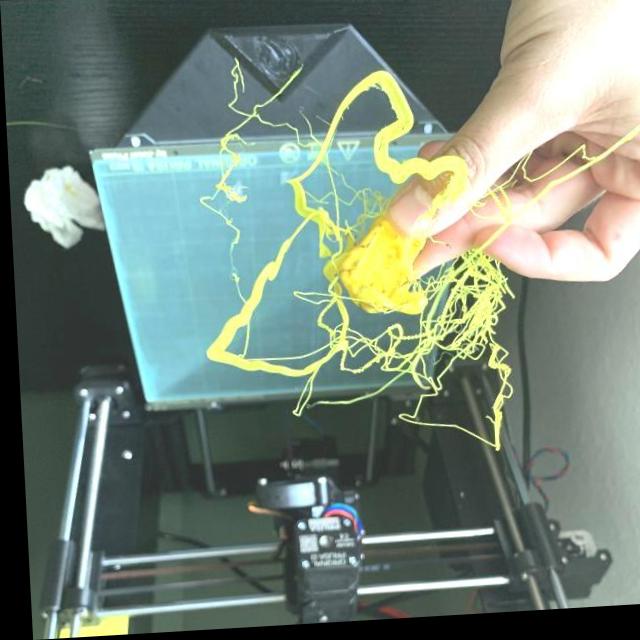
Este es, probablemente, el fallo más común de todos entre quien empieza, y casi siempre señala a lo mismo: un problema de nivelación de cama o de preparación de la superficie de impresión. Antes de sospechar de cualquier otra causa, revisa la nivelación siguiendo el proceso paso a paso que ya tenemos dedicado a este ajuste en la mayoría de los casos, el problema se resuelve ahí.
Las causas descritas son las más habituales según el consenso general de la comunidad; en casos concretos puede haber más de una causa combinada, y algunos fallos pueden requerir ajustes específicos según el modelo exacto de impresora.