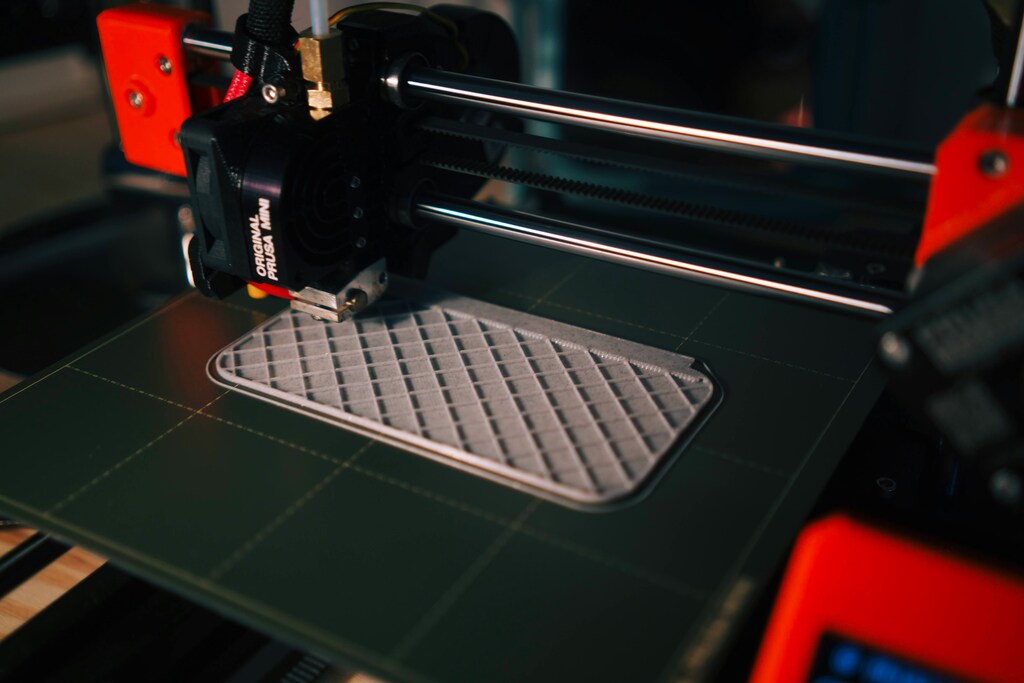
Para aprender a imprimir TPU flexible guía principiantes como esta son esenciales, ya que este material se comporta de forma completamente distinta a cualquier otro que hayas usado hasta ahora, y tratarlo como si fuera un PLA algo más elástico es la forma más rápida de acabar con un atasco. Su flexibilidad, que es precisamente lo que lo hace útil para fundas, juntas o piezas que necesitan doblarse sin romperse, es también lo que complica su extrusión: un filamento que se dobla con facilidad tiende a comprimirse dentro del extrusor en vez de avanzar limpiamente hacia la boquilla si la configuración no está pensada para eso. Con los ajustes adecuados, incluso alguien que nunca ha tocado un material flexible puede imprimir piezas sólidas sin pasar por la fase de frustración que arrastra fama al TPU.
Por qué el extrusor importa más que en cualquier otro material
Antes de hablar de temperaturas o velocidades, hay un factor de hardware que determina buena parte del éxito: el tipo de extrusor. Un extrusor Direct Drive, con el motor justo encima del hotend, empuja el filamento con un recorrido corto y directo, justo lo que necesita un material que se dobla con facilidad. Un extrusor Bowden, con el tubo largo entre el motor y el hotend, da al TPU mucho más espacio para comprimirse o enroscarse antes de llegar a la boquilla, lo que se traduce en atascos frecuentes y una alimentación irregular. Si tu impresora es Bowden, no es imposible imprimir TPU, pero sí vas a necesitar más paciencia y probablemente un tubo guía más corto o rígido para minimizar el recorrido problemático.
Temperatura y velocidad: la regla de oro es ir despacio
El rango de temperatura habitual para TPU se sitúa entre 210 y 240 °C según la marca y dureza concretas, con la cama caliente entre 40 y 60 °C para favorecer la adherencia sin necesidad de temperaturas extremas. El dato que de verdad marca la diferencia es la velocidad: mientras el PLA se imprime cómodamente a 50-60 mm/s o más, el TPU necesita moverse entre 15 y 30 mm/s en la mayoría de los casos. Ir más rápido de lo que el material puede procesar es la causa más habitual de que el filamento se doble dentro del extrusor en vez de fluir hacia la boquilla, así que resistir la tentación de subir la velocidad «para que vaya más rápido» es, paradójicamente, lo que evita perder más tiempo aún en atascos.
Retracción: menos es más, y a veces ninguna es la mejor opción
La retracción agresiva, tan útil en otros materiales para evitar hilos, es una de las causas más frecuentes de atasco al imprimir TPU. La recomendación general es mantenerla muy baja (entre 1 y 3 mm de distancia, a velocidad reducida) o desactivarla directamente en los TPU más blandos, aceptando que pueda aparecer algo de stringing puntual: es preferible retirar unos hilos sueltos al terminar que arriesgarse a que el extrusor se atasque a mitad de una pieza larga. El ventilador de capa tampoco debe ir a máxima potencia como en el PLA: demasiada refrigeración impide que las capas se fusionen bien entre sí, debilitando la pieza justo en la propiedad que más se le pide al TPU, que es aguantar flexión sin romperse.
El filamento húmedo es, si cabe, más problemático aquí que en otros materiales
El TPU absorbe humedad del ambiente con más facilidad que la mayoría de plásticos de impresión, y los síntomas de un TPU húmedo (burbujas, extrusión irregular, mal acabado superficial) son fáciles de confundir con un problema de configuración cuando en realidad el origen está en la bobina. Si después de ajustar temperatura y velocidad sigues viendo una extrusión inconsistente, conviene secar el filamento antes de seguir tocando el slicer; tienes el proceso completo en la guía sobre cómo detectar y secar el filamento húmedo. Guardar la bobina en un recipiente hermético entre impresiones, más que con cualquier otro material, es lo que evita tener que repetir ese secado cada vez que retomas un proyecto.
Para qué sirve realmente el TPU y cuándo no es la opción adecuada
El TPU rinde bien en piezas que necesitan flexionarse o absorber impactos: fundas de móvil, juntas, topes de puerta, bisagras flexibles, correas o accesorios que se llevan puestos. No es la opción adecuada cuando lo que buscas es rigidez estructural real, ahí materiales como el PETG o el ABS cumplen mejor su función, y el pilar de PLA vs PETG vs ABS ayuda a decidir entre esos tres si el proyecto no requiere flexibilidad específicamente. El TPU tampoco es el material más rápido de imprimir: entre la velocidad reducida y el tiempo de secado previo, conviene reservarlo para piezas donde la flexibilidad sea un requisito real del proyecto, no una opción estética.
Los rangos de temperatura, velocidad y retracción indicados son orientativos y varían según la marca y dureza Shore concreta del TPU que uses; conviene consultar la ficha técnica del fabricante de tu bobina y ajustar con pruebas propias antes de lanzar una pieza grande.